
Najkrócej
Laser usuwa rdzę przez ablację: odparowuje ją razem z farbą, bez ścierniwa i bez chemii. Najlepiej sprawdza się na małych elementach i przy miejscowych naprawach. Na dużych powierzchniach jest wolny, a gdy system malarski wymaga chropowatego podłoża, lepsza bywa metoda ścierna. Laser klasy 4 i pyły z usuwanych powłok wymagają pełnego BHP.
Czym jest laserowe usuwanie rdzy
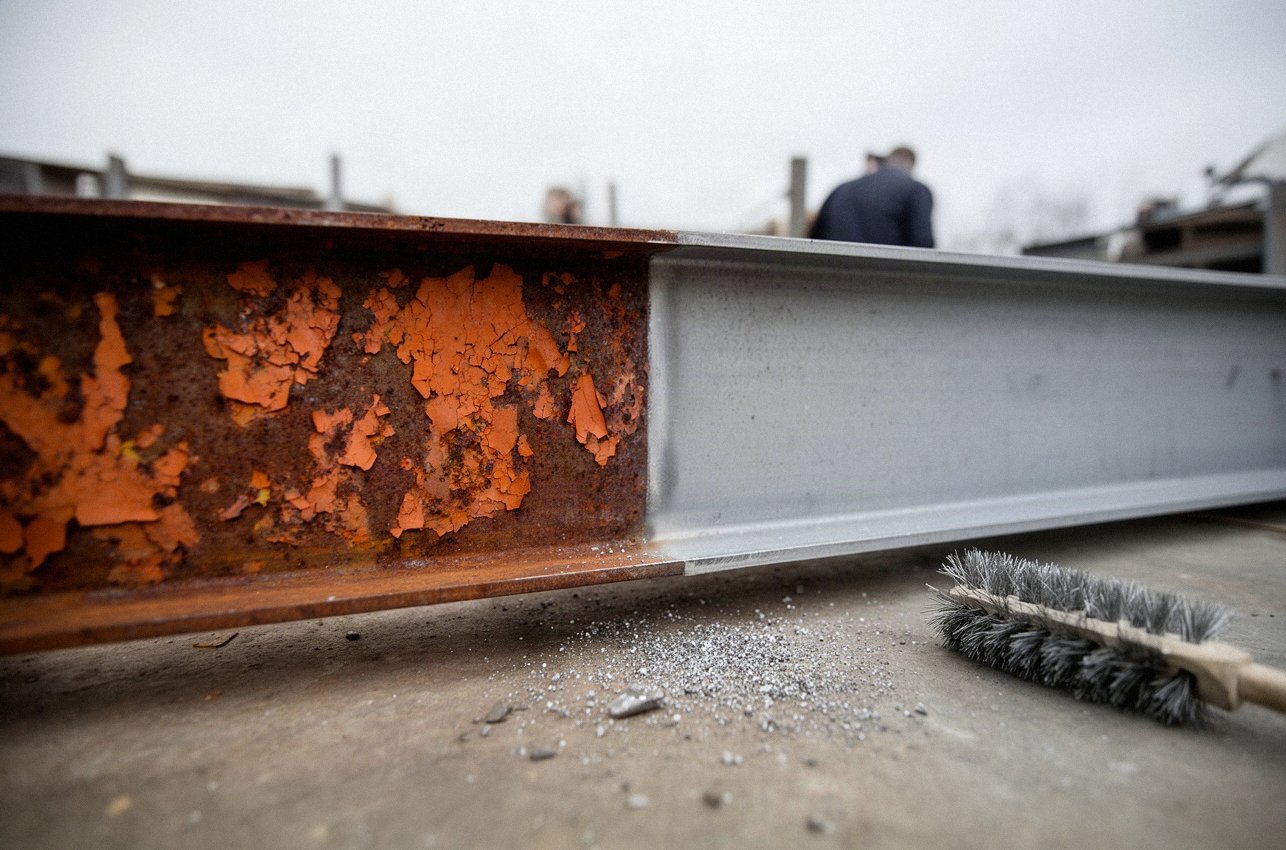
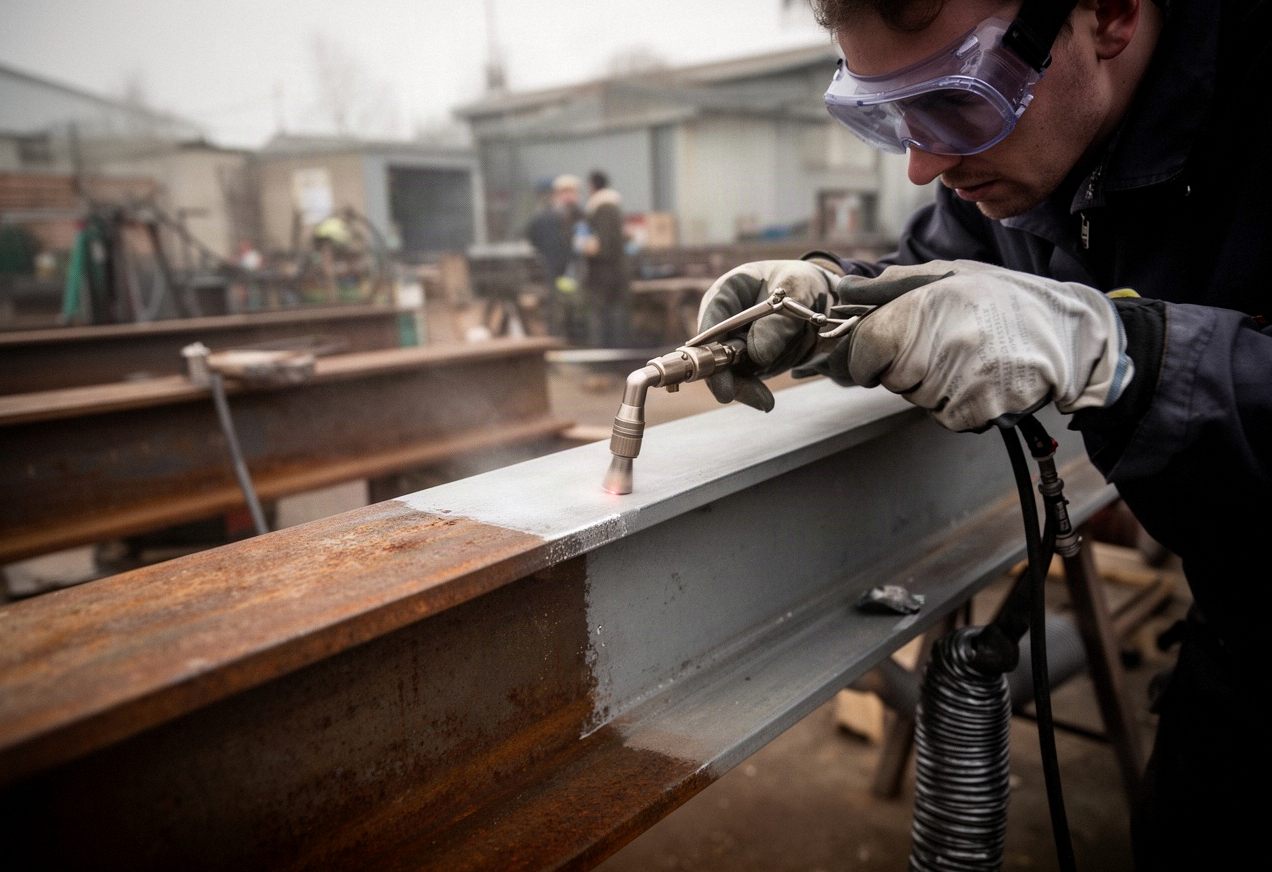
Laserowe usuwanie rdzy to bezkontaktowa metoda czyszczenia stali, w której krótkie impulsy światła zdejmują z metalu rdzę, starą farbę i inne powłoki. Zwykle pracuje w niej laser włóknowy, najczęstsze źródło w urządzeniach czyszczących. Operator prowadzi głowicę nad powierzchnią, a każdy impuls usuwa cienką warstwę zanieczyszczeń. To zjawisko nazywa się ablacją laserową.
Nic nie uderza w materiał ani nie ściera go, więc nie ma strumienia ścierniwa ani kąpieli chemicznej.
Jak działa ablacja na rdzy i farbie
Rdza i farba pochłaniają energię impulsu znacznie silniej niż czysta stal. Warstwa zanieczyszczeń szybko się nagrzewa, odparowuje i odrywa od podłoża. Gładki, czysty metal odbija większość energii, więc proces zatrzymuje się tam, gdzie kończy się rdza. Dzięki tej selektywności laser usuwa zanieczyszczenia, a nie tnie materiał.
Efekt zależy od tego, ile energii trafia w jedno miejsce i jak długo. Przy grubej, warstwowej rdzy głowica przechodzi po tym samym fragmencie kilka razy, aż odsłoni się jasny metal.
Jest jeden wyjątek: zbyt długie działanie w jednym miejscu. Wtedy element się nagrzewa i pojawia się strefa wpływu ciepła, czyli obszar, w którym zmieniają się właściwości metalu. Dlatego głowicę prowadzi się równomiernym ruchem i nie zatrzymuje nad odsłoniętą stalą.
Zalety laserowego czyszczenia
- Brak ścierniwa i rozpuszczalników: nie powstaje zużyte ścierniwo, a odpady to głównie pył i opary z usuniętej warstwy.
- Precyzja: da się oczyścić wąski pas, spoinę albo fragment przy krawędzi, bez naruszania sąsiednich miejsc.
- Czyszczenie miejscowe: sprawdza się przy punktowych naprawach, gdzie rozstawianie piaskarki byłoby nieproporcjonalne.
- Elementy delikatne i zabytkowe: bez uderzeń ścierniwa łatwiej zachować detal i kształt przedmiotu.
Ograniczenia: profil, tempo i koszt
Laser nie nadaje stali profilu chropowatości takiego jak piaskowanie czy śrutowanie. Profil chropowatości to mikrorzeźba, w której zakotwicza się farba. Przed niektórymi systemami malarskimi brak chropowatości jest wadą, więc wymagania podłoża sprawdź w karcie systemu farby. Stopień Sa 2,5 z normy ISO 8501-1 opisuje czyszczenie strumieniowo-ścierne. Jeśli farba ma trzymać się latami na zewnątrz, śrutowanie a piaskowanie dają podłoże, którego laser nie zapewni.
Drugie ograniczenie to tempo. Na dużych powierzchniach i przy grubej rdzy laser jest wolniejszy od metod ściernych. Przy dużej hali i nowej powłoce o wysokiej klasie wybieram śrutowanie, bo ważniejszy jest profil niż brak ścierniwa.
Trzecie to koszt: urządzenie laserowe jest drogie, a cena usługi zależy od czasu pracy. Wpływają na nią:
- wielkość i dostępność powierzchni,
- grubość rdzy i liczba warstw farby,
- wymagany stan powierzchni po czyszczeniu,
- dojazd i organizacja stanowiska z odciągiem oparów.
Kiedy laser, a kiedy inna metoda
Laser wybierz do elementów małych, zabytkowych i miejscowych napraw. Ścierniwo wybierz do dużych powierzchni i podłoży pod system malarski, który wymaga profilu. Chemia i neutralizatory sprawdzają się przy elementach o złożonym kształcie, ale kosztują czasem i dokładnością płukania. Wszystkie sposoby opisuje poradnik o tym, jak wygląda usuwanie rdzy ze stali.
| Kryterium | Laser | Piaskowanie / śrutowanie | Chemia / neutralizator |
|---|---|---|---|
| Najlepsza powierzchnia | małe elementy, miejsca trudno dostępne | duże powierzchnie | elementy o złożonym kształcie |
| Profil chropowatości | brak | tak | brak |
| Odpady | pył i opary z powłoki | zużyte ścierniwo i pył | zużyte środki do utylizacji |
| Tempo na dużej powierzchni | niskie | wysokie | średnie |
Jakie BHP przy czyszczeniu laserowym?
Laserowe urządzenia czyszczące to zwykle klasa 4, a bezpieczeństwo laserowe normuje PN-EN 60825-1. Obowiązują:
- okulary dobrane do długości fali lasera,
- strefa ograniczonego wstępu i osłony na torze wiązki,
- odciąg oparów przy głowicy,
- ochrona dróg oddechowych, bo stare farby mogą zawierać szkodliwe pigmenty, w tym metale ciężkie.
Pyły i opary z usuwanych powłok wymagają tej samej dyscypliny co przy ścierniwie. Organizację stanowiska pyłowego opisują wymagania BHP przy piaskowaniu.
Jak ocenić wykonawcę czyszczenia laserowego
Dobry wykonawca odpowie na konkretne pytania, nawet bez wyceny. Zapytaj:
- jaka to klasa lasera i jakie są parametry urządzenia,
- czy stanowisko ma odciąg oparów i strefę ograniczonego wstępu,
- jak wygląda odbiór oczyszczonej powierzchni,
- czy powierzchnia będzie gotowa pod konkretny system malarski.
Pytania wspólne dla wszystkich metod czyszczenia zebrano w checkliście oferty.
Co po czyszczeniu laserem: zabezpieczenie powierzchni
Odsłonięta stal koroduje szybko, więc oczyszczony element trzeba zagruntować lub zabezpieczyć niezwłocznie. Warstwy, które mają chronić metal na zewnątrz, opisuje poradnik o systemie malarskim na zewnątrz.