
Najkrócej
Malowanie proszkowe polega na nanoszeniu naelektryzowanych cząstek farby proszkowej na przewodzącą powierzchnię, najczęściej stalową lub aluminiową, i stapianiu ich w piecu w temperaturze 140–200 °C. Powstaje twarda, zwykle 60–80 µm powłoka odporna na korozję, chemikalia i uderzenia. Trwałość zależy jednak przede wszystkim od tego, jak dokładnie metal oczyszczono przed natryskiem, a nie od samego koloru czy rodzaju proszku.
Jak powstaje powłoka proszkowa
Proszek jest drobny, jego cząstki mają 20–100 µm. Natryskuje się go na uziemiony element dwiema technikami. Pierwsza to elektrostatyczna, zwana koroną, przy napięciu 40–100 kV. Druga to tribo, w której ładunek powstaje od tarcia proszku o ściankę pistoletu. Tak opisuje to Wikipedia. Całość składa się z kilku etapów:
- Usunięcie starej farby, rdzy i zgorzeliny, najczęściej przez piaskowanie metalu albo chemicznie.
- Odtłuszczenie, a przy stali często także fosforanowanie, przy aluminium chromianowanie lub nowsze powłoki konwersyjne. Taka cienka warstwa poprawia przyczepność i spowalnia podpełzanie korozji pod powłoką.
- Suszenie elementu, żeby w porach i szczelinach nie została woda.
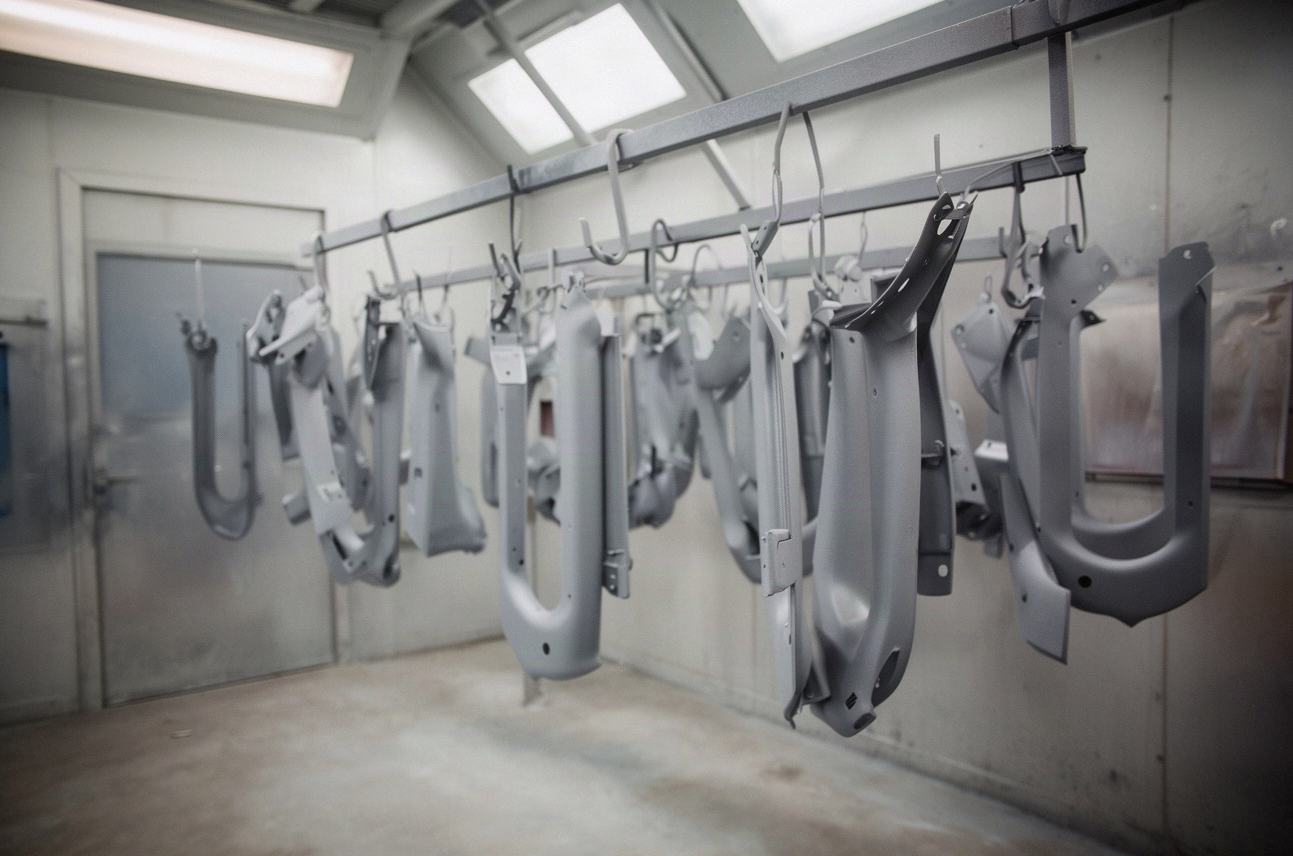
- Natrysk w kabinie, gdzie nieosadzony proszek jest odzyskiwany i wraca do obiegu.
- Wypalanie w piecu, w którym proszek topi się, rozpływa i polimeryzuje w jednolitą skorupę.
Pyłu farby i ścierniwa nie wdycha się bez ochrony: przy piaskowaniu i natrysku obowiązują maska z filtrem, okulary, rękawice i sprawna wentylacja. Chemię do odtłuszczania i fosforanowania stosuje się wyłącznie według karty charakterystyki.
Co nadaje się do malowania proszkowego
Do malowania nadaje się to, co przewodzi prąd i wytrzyma temperaturę pieca bez odkształceń. Stal, aluminium, żeliwo i stal nierdzewna to codzienność lakierni: balustrady, ogrodzenia, ramy rowerów, felgi, grzejniki, meble ogrodowe, obudowy maszyn.
Nie każdy kształt wychodzi równie dobrze. Naładowany proszek słabo wchodzi w głębokie, wąskie wnęki, bo pole elektryczne omija tak zwaną klatkę Faradaya. Proste profile i blachy lakierują się gładko, a skomplikowane odlewy wymagają kilku kątów natrysku.
Felgi aluminiowe mają pułapkę. Według producenta powłok Tiger Coatings stary lakier z aluminium usuwa się tylko chemicznie, bo piaskowanie pod wysokim ciśnieniem wygina obręcz i potem nie da się jej wyważyć. Stalowe wytrzymują obie metody.
Jakie są ograniczenia: duże elementy, spawy i cynk
Pierwszy limit to piec. Element musi się w nim zmieścić, więc długie konstrukcje, bramy czy ramy hal często trzeba dzielić albo malować inną techniką. Drugi to masa: gruba stal nagrzewa się wolniej niż cienka blacha i wymaga dłuższego wypalania, żeby powłoka dojrzała na całej grubości.
Spawy wymagają szczególnej uwagi. Rozprysk, pory i resztki topnika zostawiają w powłoce kratery i pęcherze, bo wygrzewany gaz wydostaje się przez świeżą farbę. Lakiernik powinien dostać spoiny przeszlifowane i oczyszczone, a elementy z zamkniętymi profilami muszą mieć otwory odpowietrzające.
Z cynkiem jest ostrożniej. Warstwa cynku ogniowego uwalnia gazy w piecu i potrafi dać pęcherze, jeśli nie dobrano proszku i temperatury. Dla takich połączeń istnieje norma PN-EN 13438, opisująca powłoki proszkowe na stali ocynkowanej ogniowo. Malowany cynk tworzy tzw. system dupleks, który wytrzymuje wyraźnie dłużej niż każda z warstw osobno.
Czy malowanie proszkowe wytrzyma na zewnątrz
Tak, ale pod warunkiem właściwego proszku. Poliestrowe są stworzone na zewnątrz i znoszą słońce. Epoksydowe dają świetną barierę przed wilgocią i chemią, lecz pod wpływem UV kredują, czyli matowieją i tracą barwę. Pod dachem sprawdzają się dobrze, w deszczu i słońcu raczej tylko jako warstwa podkładowa.
Na zewnątrz najsłabszymi miejscami są krawędzie, narożniki i otwory śrub. Na ostrych krawędziach proszek rozpływa się cienko, więc przed malowaniem warto je zaokrąglić. Profile trzeba też odwodnić, bo stojąca wilgoć wewnątrz zrobi swoje od środka.
Jak długo wytrzymuje powłoka i jak ją naprawić
Poprawnie wykonana powłoka potrafi służyć wiele lat bez konserwacji, bo nie ma w niej rozpuszczalników ani porów, którymi wnikałaby woda. Najczęściej rujnują ją nie lata, a odpryski: ubytek do metalu staje się miejscem startu rdzy, która rozchodzi się pod powłoką i unosi ją płatami.
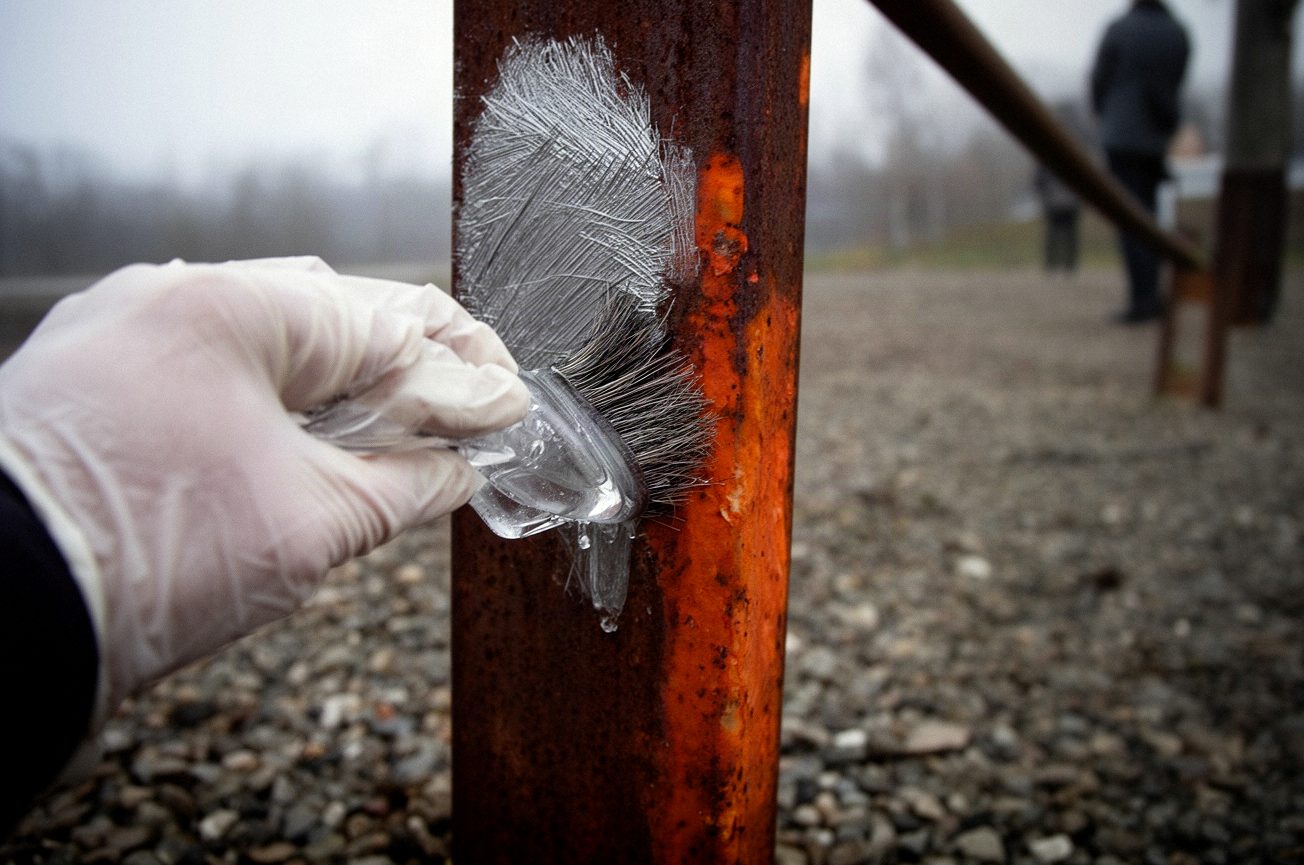
Drobne uszkodzenie naprawia się miejscowo: oczyszcza do zdrowego metalu, usuwa rdzę, na przykład neutralizatorem rdzy, i maluje farbą nawierzchniową w puszce lub sprayu. Taka łata zawsze widać z bliska, bo proszku bez pieca się nie wypali. Duże ubytki i łuszczenie wymagają zdjęcia całej powłoki i powtórzenia procesu od początku.
Nakładanie nowej warstwy proszku na starą jest ryzykowne. Gdy poprzednia nie jest idealnie przyczepna, całość odejdzie razem z nią.
Jak ocenić jakość malowania proszkowego
Najpierw patrzy się na wygląd w świetle padającym z boku: powłoka ma być jednolita, bez skórki pomarańczy, kraterów, ścieków i przebić metalu. Sprawdza się krawędzie i okolice spawów, bo tam wady wychodzą pierwsze.
Grubość mierzy się miernikiem, zgodnie z PN-EN ISO 2808. Dla zwykłych zastosowań typowy poziom to 60–80 µm. Przyczepność ocenia się metodą siatki nacięć według PN-EN ISO 2409: po naklejeniu taśmy i jej oderwaniu powłoka nie powinna odchodzić płatami.
Bez sprzętu pomaga prosta kontrola: przejechanie paznokciem po krawędzi nie powinno zostawiać śladu ani odspojeń. Lakierni dobrze jest zapytać, jak wygląda jej przygotowanie powierzchni i czy daje wykaz parametrów wypalania. Pytania do wykonawcy zebrałem w tekście o tym, jak wybrać wykonawcę piaskowania. Sam przed oddaniem większych elementów zlecam pomalowanie próbnej płytki z tego samego materiału, żeby sprawdzić przyczepność, zanim pójdzie cała partia.